当激光切割机进入高速化阶段,“更高速度”已经不是一个单纯的参数问题。
对于持续高速运行的设备而言,加速、减速和频繁变向都会对机床结构与运动控制提出更高要求。最高联动速度能够达到多少,决定了设备的运动上限;而能否在高速状态下保持稳定、精度和持续加工能力,才更接近高速设备的实际价值。
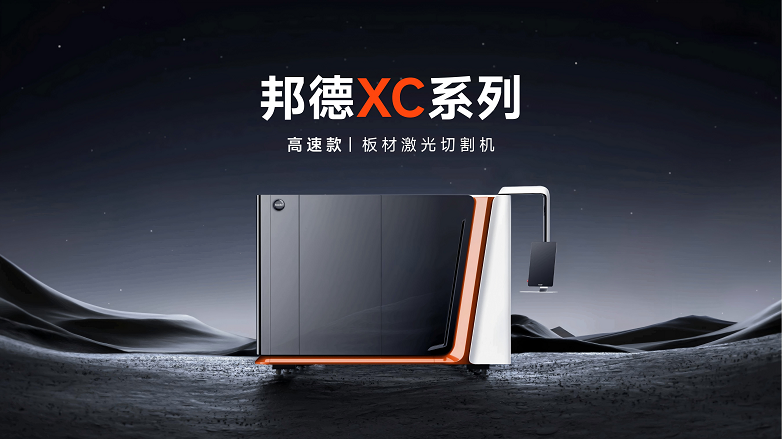
在这一背景下,邦德激光推出XC系列高速激光切割机,定位高端高速机,主要面向薄板加工场景。相比单纯追求速度参数,XC系列将关注点进一步延伸至床身结构、运动控制、智能辅助和安全防护,呈现出当前高速设备竞争的一个变化趋势:速度之外,设备能否稳定地把速度转化为产出。
一、高速的前提,是设备本体足够稳定
高速运行首先考验的是机床基础。当设备进行高频率加减速和高速变向时,动态冲击会持续作用于机床结构。此时,床身的刚性、阻尼以及应力控制,都会影响设备的运动稳定和精度保持。
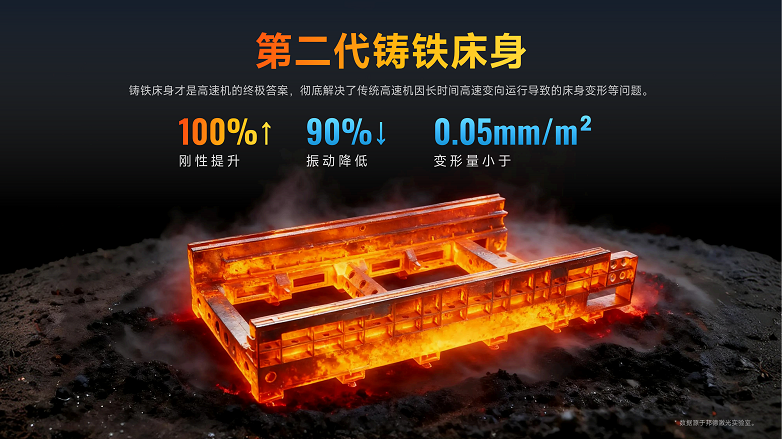
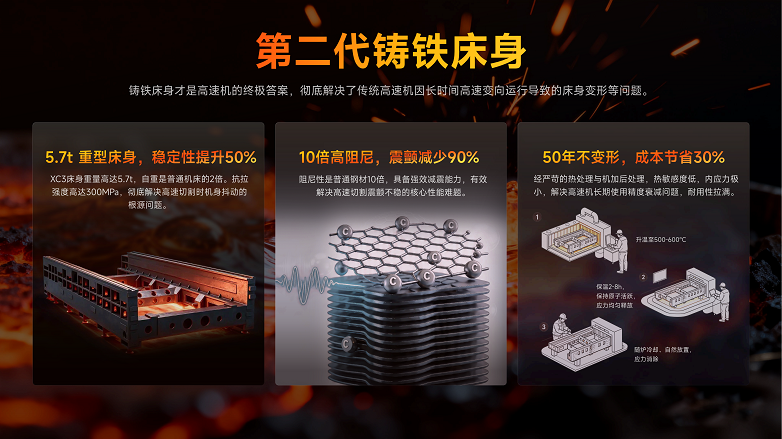
邦德激光XC系列采用第二代超高强度铸铁床身。以XC3机型为例,床身重量达到5.7吨,约为普通机床的2倍;抗拉强度达到300MPa,刚性提升100%;阻尼性能为普通钢材的10倍,可有效抑制90%以上的高频振动。
相比单纯增加床身重量,铸铁床身更值得关注的是其在刚性、阻尼和稳定性方面对高速运行所形成的支撑。XC系列通过热处理及机加后处理工艺释放内部应力,处理后床身变形量小于0.05mm/㎡。
从设备技术路线看,床身并不能单独决定高速加工表现,但它构成了运动系统稳定运行的重要基础。这也是近年来高速机竞争从“驱动和速度”进一步向“整机基础能力”延伸的一个缩影。
二、2.5G并不是终点,关键在于速度能否形成有效加工
有了稳定的设备基础,高速还要解决另一个问题:如何把运动速度真正转化为加工效率。邦德激光XC系列搭载2.5G超级加速度,最大联动速度达到180m/min,并结合9Hz低通滤波技术优化加速度输出,在高速运行与频繁变向之间寻求更好的运动平衡。
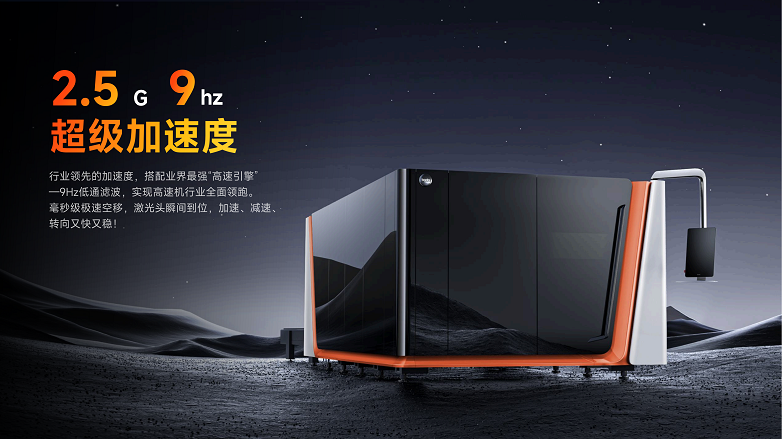
对于薄板切割而言,加工轨迹往往包含大量短线段和转角,因此实际加工效率并不完全由最高速度决定。设备能否快速完成加减速、平稳完成变向,以及在高速状态下保持轨迹精度,同样会影响最终节拍。围绕这一问题,XC系列搭载高速机专用传动系统,并通过“高速过弯”算法进行路径规划与精度补偿。
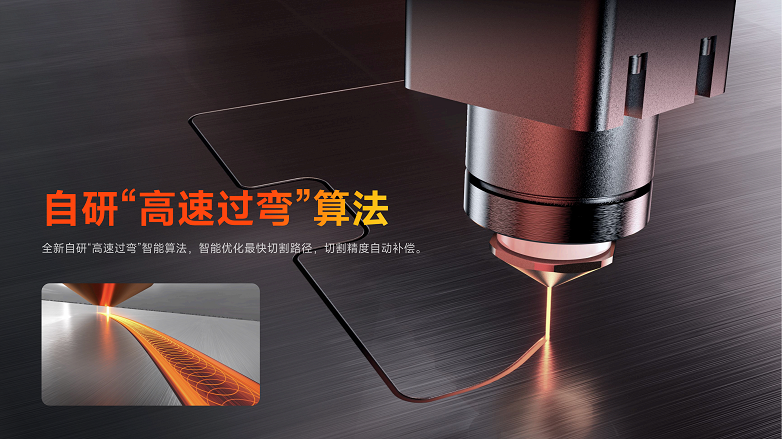
根据相关资料,XC系列经过200小时极限老化测试和43万次频繁变向疲劳测试;相较上一代锋速切割机,综合加工效率提升110%。这意味着,XC系列所强调的“高速”,已经不只是一个速度指标,而是结构、传动、算法和精度控制共同作用下的综合能力。
三、从单机速度,到加工流程效率
如果说高速运动解决的是切割本身,那么智能化解决的则是高速设备如何减少无效操作。邦德激光XC系列配备高清广角视觉系统,可完成板材识别、边缘定位和寻边,相较传统手动寻边,效率提升5倍。切割参数智能引导、全自动加工和余料排版,则进一步减少部分重复性操作。与此同时,XC系列可与iLoader、iTrans、iTower等自动化设备协同,拓展自动上料、加工和下料模式。
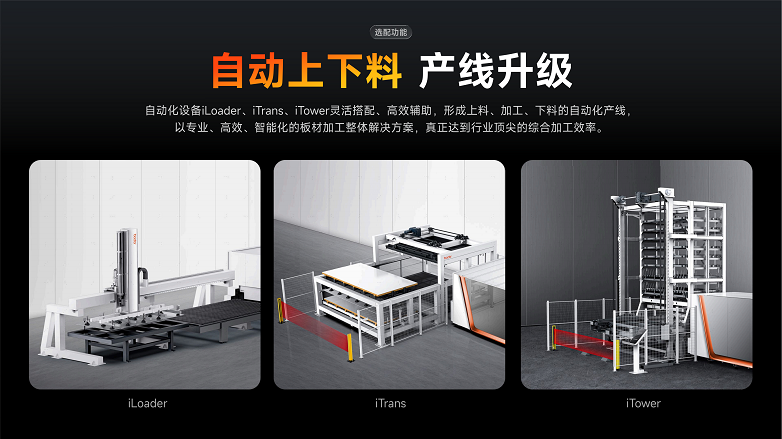
从行业发展来看,这种变化具有一定代表性:高速设备的竞争正在从单机运动性能,延伸至加工流程本身。设备不仅需要“跑得快”,还需要减少等待、定位、换料等环节对整体效率的影响。
四、高速运行,对安全提出更高要求
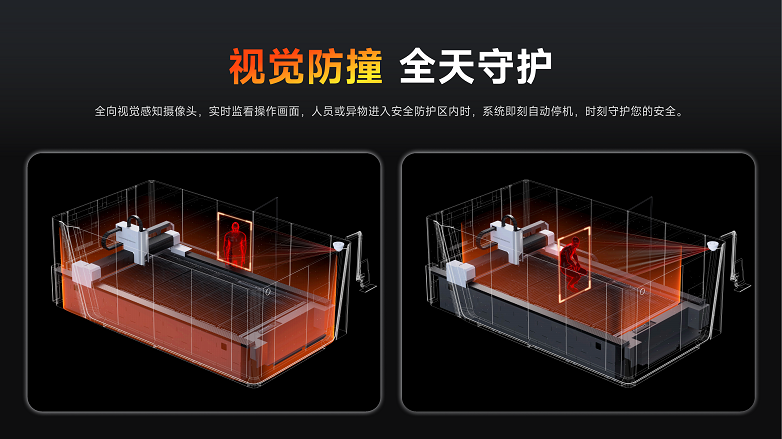
速度提升之后,安全防护的重要性也随之增加。XC系列配备全向视觉感知摄像头,可监测设备运行区域,实时保障人员安全;同时结合主动防碰撞和激光头智能防撞功能,针对异常情况进行响应与避让,降低设备高速运行过程中的碰撞风险。对于高速设备而言,安全并不是附加能力,而是高速性能进入生产现场必须同步解决的问题。
结语
从铸铁床身,到2.5G超级加速度;从高速运动控制,到视觉识别与自动化协同,XC系列所呈现的并不是单一参数的提升,而是一套围绕高速加工重新组织的产品逻辑。
当行业从“谁更快”进入“谁能稳定地把速度变成产出”,高速设备的竞争维度也在发生变化。XC系列选择以铸铁床身强化设备基础,再通过运动控制、智能辅助和安全能力承接高速性能。这种路径,或许比单纯刷新速度指标,更值得放在当前激光切割高速化趋势中观察。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。